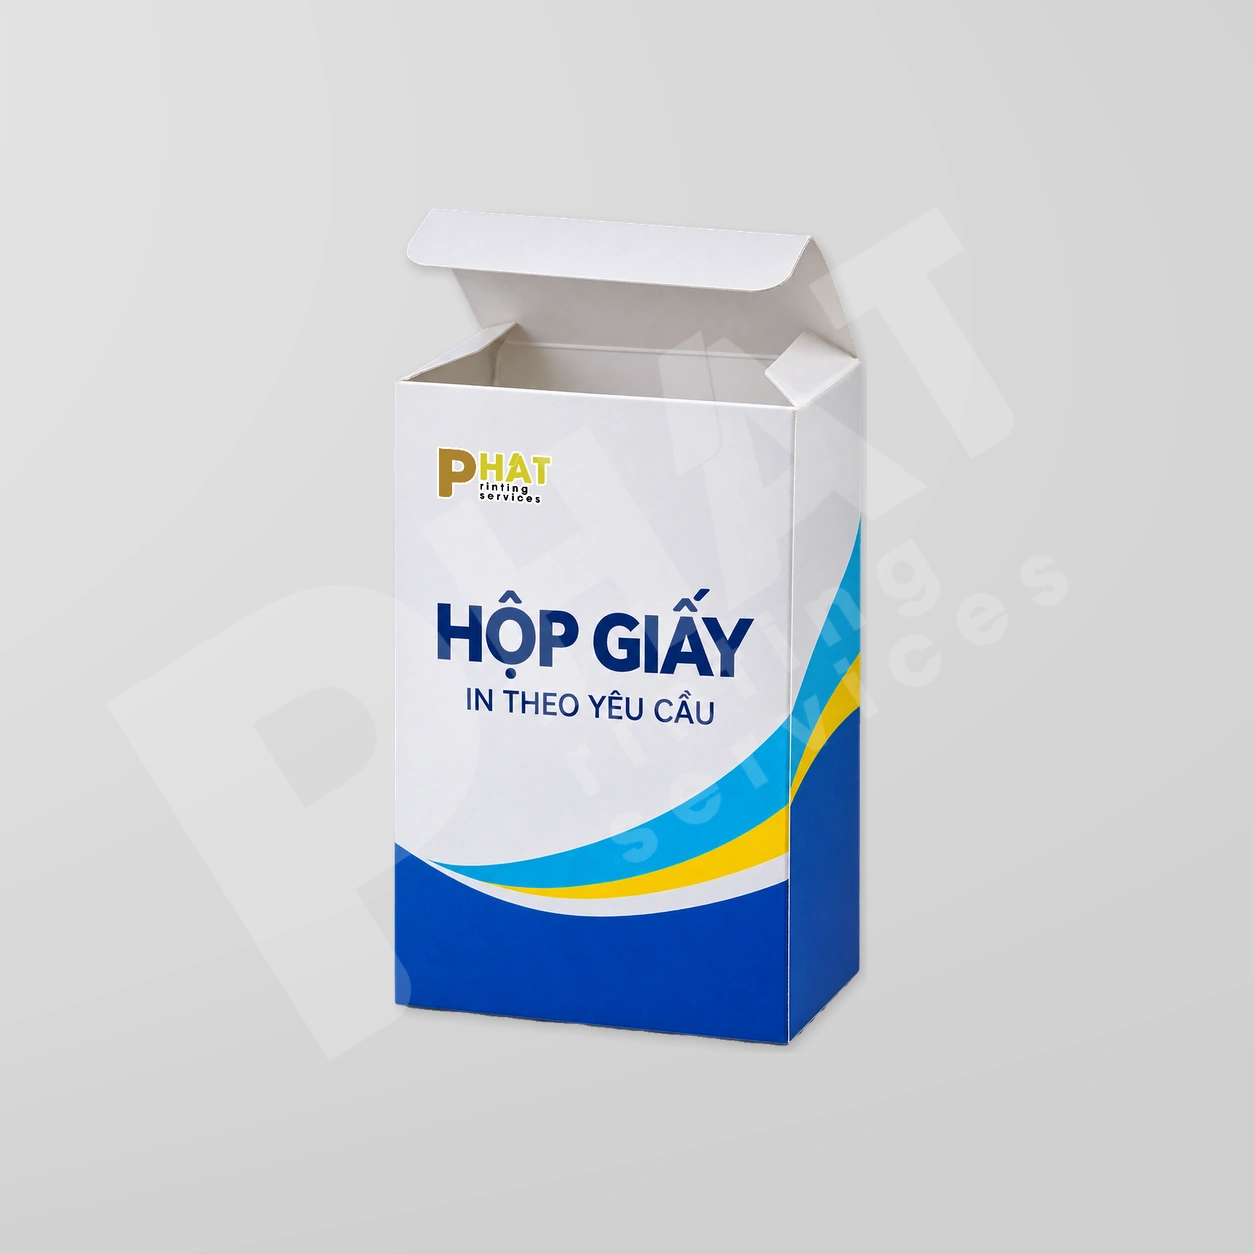


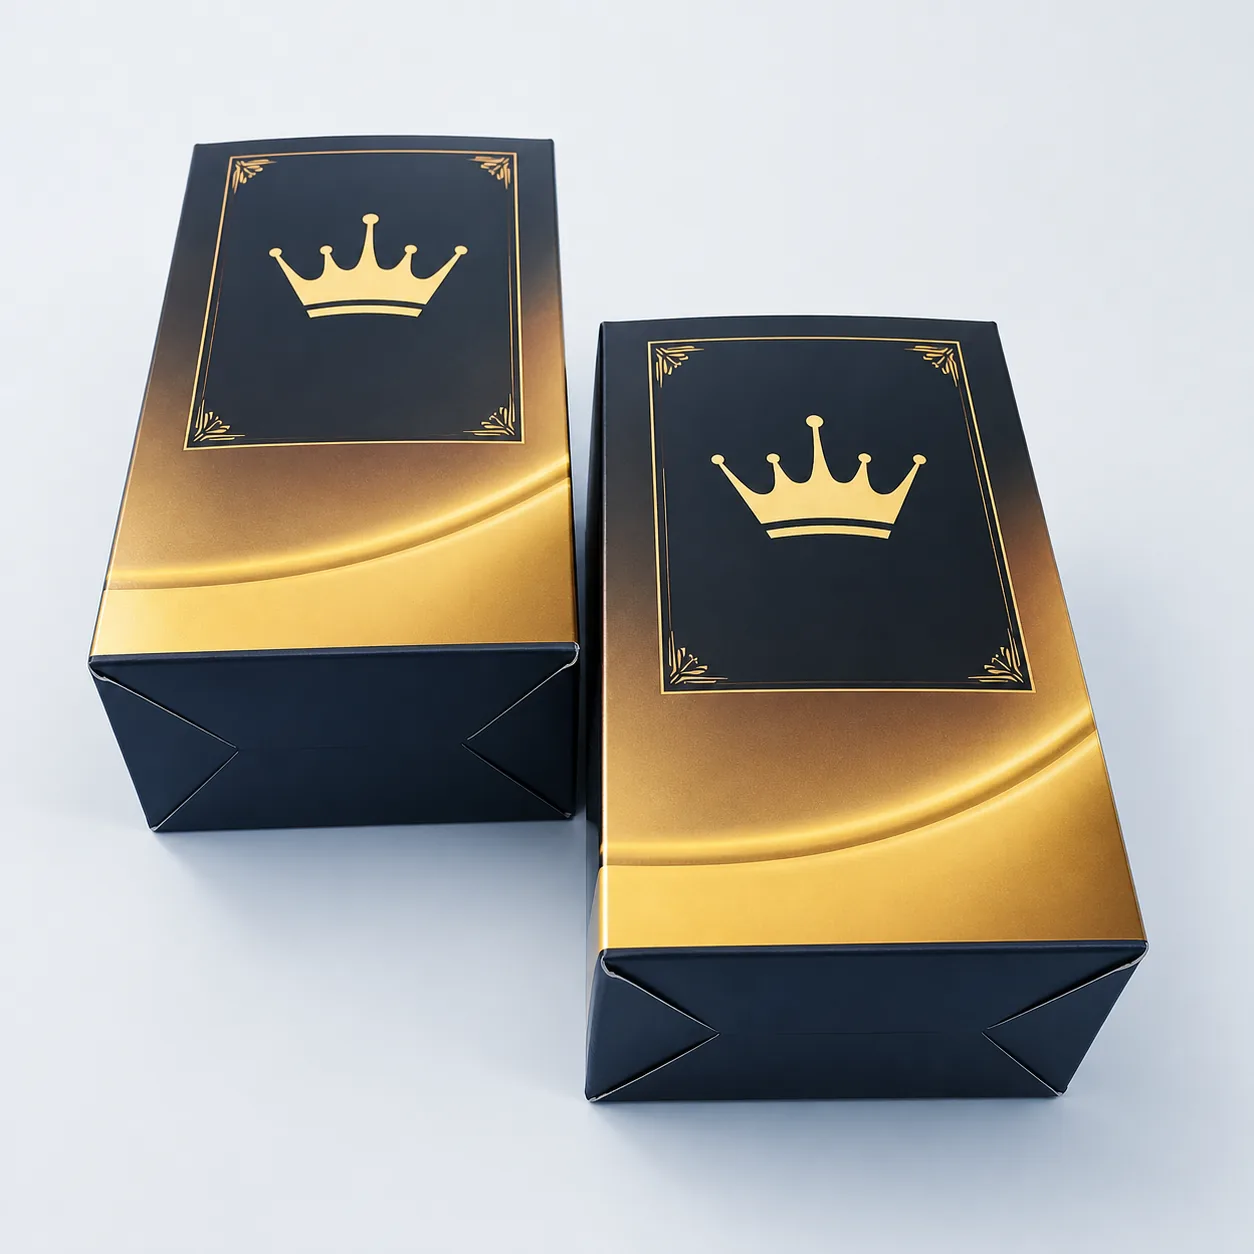
Nhà in Phát のオリジナル紙箱・化粧箱印刷は、商品の内寸に合わせて設計・製作いたします。差し込み蓋箱・底ロック箱・身蓋式箱(C式)に対応し、用紙は Ivory 紙 250 gsm、Couche コート紙 200 gsm または 300 gsm(PP加工付き)を使用します。後加工はグロスPP加工/マットPP加工・箔押し・トムソン抜き・スジ入れ・サック貼り(糊貼り)まで一貫対応します。
お見積りの際は、内寸(長さ × 幅 × 高さ)・実物サンプルまたは重量・箱の形状・用紙・表面加工・数量をお知らせください。新規サイズの箱は量産前に白ダミーで実物収納テストを行うことを推奨します。型抜き・貼り加工を伴う紙箱の納期は、データと木型の確定時に担当スタッフより具体的な日程をご案内いたします。
紙箱・化粧箱はどのような商品に適していますか?
紙箱は陳列時の軽い衝撃やホコリから商品を守るとともに、商品情報やブランドアイデンティティを伝える大切なパッケージです。化粧品・個包装された乾燥食品・ギフト・ファッション雑貨・ハンドメイド品などで多くのご注文をいただいています。食品が直接触れる用途や遠方発送向けの商品では、用紙・中仕切り・外装段ボールを別途検討する必要があり、店頭で美しい化粧箱がそのまま輸送保護に十分とは限りません。
化粧品パッケージではアイテムごとに適した箱サイズがあります。リップ・アイライナー・試供品には細長い小型箱、クリーム・美容液・ミニ香水には中型箱、シャンプー・ボディソープ・ギフトセットには各アイテムを固定する中仕切り付きの大型箱がよく使われます。一般的な定型サイズはあくまで目安であり、実際には容器やボトルから測った内寸に適正な公差を加えて設計することで、緩すぎずきつすぎない箱に仕上げます。円筒チューブやポンプ付きボトルは、ノズルやキャップを含めた全高を測るため実物サンプルのご提供をおすすめします。

Nhà in Phát では、多様な用紙から選べるオリジナル紙箱・化粧箱印刷を提供しており、主に Ivory 紙 250 gsm やラミネート加工付きの Couche コート紙 200・300 gsm を取り扱っています。それぞれの用紙には次のような特長があります。
- Ivory 紙 250 gsm:片面が白く滑らかでコシが強く、インキの乗りも良好なため、化粧品・乾燥食品・玩具などを入れるオリジナル紙箱・化粧箱印刷に適しています。コストバランスに優れ、印刷後の抜き・折り加工もしやすい用紙です。
- Couche コート紙 200 または 300 gsm(PP加工付き):グロスまたはマットのPPフィルム加工により表面の耐久性が高まり、汚れを防ぎつつ印刷ビジュアルを引き立てます(ただし紙の断裁端面までは防水になりません)。高級商品やギフト向けのオリジナル紙箱・化粧箱印刷に広く使われており、コスト競争力も高く幅広い生産ニーズに対応できます。
オリジナル紙箱・化粧箱印刷で長年の実績を持つ Nhà in Phát は、各用紙の特性を熟知しており、特に小〜中ロットのご注文において、商品特性とご予算に最も合った用紙選びをご提案いたします。
Nhà in Phát はホーチミン市でオリジナル紙箱・化粧箱印刷を手がける印刷会社です。長年の経験と熟練スタッフが、紙箱・化粧箱印刷のご注文ごとに入稿データと抜き型(木型)を点検し、具体的な納期をご案内いたします。
Nhà in Phát で紙箱・化粧箱を印刷するメリット:
- データ&抜き型チェック無料:印刷前に紙箱の絵柄配置、カットライン(抜き線)、スジ入れ線(折り罫)、糊しろをデータ上で点検し、面の向き違いや折り罫上の文字掛かりがあれば修正できるよう事前にお知らせします。
- 多彩な形状とサイズ展開:Nhà in Phát では、ご希望のサイズ・箱構造・デザインに合わせたオーダーメイドの紙箱・化粧箱印刷を承っております。
- 豊富な高品質用紙:商品のサイズや重量に合わせて選べるよう、Ivory 紙 250 gsm やPP加工付きの Couche コート紙 200・300 gsm など高品質なパッケージ用紙を取り揃えています。
- 充実の専門後加工:Nhà in Phát ではPP加工、箔押し、トムソン型抜き・スジ入れ、サック貼り(製函)などの後加工を一貫対応し、紙箱・化粧箱の美観と耐久性を高めます。
- 明確な納期管理:紙箱・化粧箱印刷の納期はお見積り時に数量と加工内容に応じて明確に確定します。お急ぎの案件もスタッフが対応可否を確認のうえ具体的な仕上がり日時をご案内します。
- 納得の価格設定:Nhà in Phát は仕様と数量に応じた明確なお見積りで、適正価格の紙箱・化粧箱印刷サービスをご提供できるよう努めています。
- 柔軟なロット対応:小ロットから大ロットまで、あらゆる事業規模に合わせてオリジナル紙箱・化粧箱印刷を承ります。
- 丁寧なヒアリングとサポート:経験豊富な Nhà in Phát のスタッフが、紙箱・化粧箱印刷のあらゆる工程でお客様のご要望に耳を傾け、最適な仕様をご提案・サポートいたします。
パッケージ全体の統一感を重視するブランド様は、共通のブランドデータを使ってオリジナル紙箱・化粧箱印刷とオリジナル紙袋・ショッパーを同時にご注文いただけます。仕上がった箱と紙袋は2店舗での店頭受取、または配車アプリによる配送手配サポート(送料はアプリ実費)に対応しており、ご注文確定時に前金70%を申し受けます。
専門技術ガイド
オリジナル紙箱・化粧箱印刷:製造前の正しい仕様選び
紙箱印刷は、単に厚紙に印刷して型抜きするだけではありません。構造が製品にぴったり合い、梱包作業や輸送の負荷に耐えつつ、各面や折り線・貼り合わせ部分で絵柄が正確に揃う必要があります。そのため、品質の高い紙箱づくりは常に実物製品と白ダミーでの検証から始まります。
用紙素材と用途別の選定表
| 材質・メディア | 特性 | 適した用途 | 注意点 |
|---|---|---|---|
| Ivory 紙 250 gsm | コシが強く片面コート(平滑) | 化粧品・医薬品・小売パッケージ | 折り罫に合わせた紙目(流れ目)の選定 |
| Couche コート紙 300 gsm(PP加工) | より硬くコシがあり、両面とも写真印刷が鮮やか | ギフト箱・やや重さのある商品向け | 折り罫部分の背割れ(インキ割れ)を抑えるPP加工 |
| Couche コート紙 200 gsm(PP加工) | 薄手で折りやすい | 小型箱・軽量商品向け | 重い瓶・ボトル類を入れる箱には不向き |
実物商品の採寸と内寸設計からスタート
内寸には製品サイズに加えて出し入れのための適正なクリアランス(余裕)が必要ですが、広すぎると輸送中に中身が動いてしまいます。ボトル・瓶・複数点入りのセット品では、最大幅・キャップを含む高さ・突起部を正確に計測してください。内袋・説明書・付属品を同梱する場合は、それらすべてを入れた状態で試作確認を行います。
外寸は、内寸に紙厚・合紙層・折り込み構造の厚み分を加えて決まります。内寸と外寸の取り違えは、箱がきつすぎたり緩すぎたりする代表的な原因です。展開図(木型図面)には単位・商品の収納向き・どの面が正面かを明記してください。
耐荷重と開封体験に合わせた箱構造の選定
差し込み式の箱は小売向きで組み立てやすく経済的です。底ロック式の箱は梱包作業をスピードアップでき、耐荷重にも優れます。身蓋式箱(C式)や合紙貼箱は上質な開封体験を演出できますが、材料費・保管スペース・組み立て工数が増えます。完成イメージの見栄えだけでなく、実際の流通・梱包フローに合った構造を選ぶことが大切です。
白ダミーは本番に近い用紙で組み立て、実物を収めて複数回開閉テストを行う必要があります。EC通販向けの場合は、外装段ボールに入れた状態で振動・落下・段積みテストを行うと安心です。店頭陳列では美しく見える化粧箱でも、長距離配送には中仕切りや緩衝保護が必要になることがあります。
展開図データ上での印刷デザイン配置
抜き型データはベクター形式で作成し、カット線・スジ入れ線・糊しろ・窓抜き穴を技術用レイヤーに分けます。印刷絵柄には最低 3 mm の塗り足しを付け、重要な文字や要素は折り目から離して配置してください。複数の面にまたがる帯や色面は、組み立てた立体見本で絵柄のズレがないか事前確認が必要です。
小さな文字・QRコード・法定表示は、角の丸み部分や折り線上に配置しないでください。糊しろ部分は接着力を落とすニスやPPフィルムがかからないよう抜き(糊しろ抜き)にします。データ書き出し前に文字のアウトライン化を行い、画像の解像度を確認し、印刷条件に合わせた CMYK カラーへ変換してください。
用紙素材・紙目・耐荷重性能
坪量(gsm)が高ければ自動的に強い箱になるとは限りません。箱の強度は繊維構造・紙目の向き・各面の面積・底ロック構造にも左右されます。コシの足りない紙で大きな箱を作ると胴膨れしやすく、逆に小さな箱に厚すぎる紙を使うと折りにくく蓋が浮きやすくなります。
折り目を美しく仕上げるため、紙目は主要な折り線と平行になるように取ります。重量物を入れる箱は耐荷重テストを行い、必要に応じて Couche コート紙 300 gsm への変更や中仕切りの追加を検討します。保護性能・外観・作業性・コストのバランスを取ることが最適な仕様選びのポイントです。
色管理・PP加工・特殊加工のコントロール
広い面積の背景色は、用紙の白色度やインキ吸収性によって仕上がりが変わるため、本番と同じ用紙で色校正を行うのが確実です。グロスPP加工は発色が鮮やかで拭き取りやすく、マットPP加工は落ち着いた上品な質感になり、耐スクラッチPPは濃色背景に適しています。箔押しはロゴや視線を集めたいアクセントに絞ると効果的です。
素材に割れのリスクがある場合、表面加工層はスジ入れ線を避ける設計が必要です。箔押しデータは別レイヤーの単色ベクターで作成し、位置合わせ公差を見込みます。ブランドカラーで Pantone 特色を指定する場合は、モニター表示で判断せず、色番号と色評価用の光源条件を確定してください。
量産ロットの製造管理と検品基準
一般的な製作工程は、構造確認・色校正・印刷・PP加工・トムソン抜きとスジ入れ・糊貼り・検品の順に進みます。各工程で微細な公差が生じるため、デザインは余裕を持たせた安全設計にします。複数デザイン(多品種)の同時注文では、混入を防ぐためデータ・刷り本・半製品束・外装段ボールに明確な識別コードを表示する必要があります。
納品時の検品は色味を見るだけではありません。寸法計測・箱の組み立て・実物の試収納を行い、直角精度・糊付け強度・PP加工面・抜き断面の状態・箔押し等の加工位置を確認する必要があります。最初の数個だけでなく、複数の梱包箱や製造タイミングから抜き取り検査を行うことで、ロット内のばらつきを確実に把握できます。
ミスを防ぐ紙箱印刷の発注フロー
よくある質問 — オリジナル紙箱・化粧箱印刷
Couche コート紙の箱と Ivory 紙の箱はどう違いますか?
Ivory 紙 250 gsm は片面が滑らかでコシが強く、化粧品や小売商品向けの折りたたみ紙箱に適しています。Couche コート紙 200 または 300 gsm+PP加工は写真の発色に優れ、大きめの箱にはより剛性の高い 300 gsm が向いています。サイズ・耐荷重・表面の質感・数量に応じて最適な用紙を選定します。
化粧品パッケージにはどの坪量(連量)の用紙が適していますか?
小型の化粧品箱には Ivory 紙 250 gsm、やや大きめの箱にはラミネート加工を施した Couche コート紙 300 gsm がよく使われます。重量のあるガラス瓶には中仕切り(インナートレイ)と強度の高い底ロック構造が必要です。量産確定前に、必ず白ダミー(無地サンプル)に実物を入れてテストしてください。
紙箱に中仕切り・専用トレーが必要なのはどんな場合ですか?
製品が箱の中で動きやすい場合や、複数のパーツがある場合、陳列時の向きを固定したい場合には中仕切り(インナートレイ)が必要です。紙製・段ボール製・その他素材のトレイはいずれも、寸法公差・指掛け用の切り欠き・輸送時の耐荷重を正確に設計する必要があります。
差し込み蓋箱(キャラメル箱)とC式箱(身蓋・かぶせ箱)はどちらを選ぶべきですか?
差し込み式の箱(キャラメル箱)は用紙効率が良く、開閉もスムーズで、大ロットの小売パッケージに適しています。身蓋式の箱(C式・上下被せ箱)は高級感があり強度にも優れますが、材料費と組み立て工数がかかります。商品の価格帯や開封体験に合わせてお選びください。
底ロック式(地獄底・ワンタッチ底)と差し込み底はどう違いますか?
差し込み底(キャラメル底)は構造がシンプルで軽量品に向いています。ワンタッチ底や地獄底(底ロック式)は耐荷重性に優れ、梱包作業の時間も短縮できます。底面の寸法や紙目の方向が強度に大きく影響するため、実物を入れての荷重テストが必要です。
紙箱データの塗り足しと安全領域はどのくらい必要ですか?
印刷絵柄は通常、抜き線の外側へ 3 mm の塗り足しが必要です。文字やロゴはカット線・折り線から最低 3〜5 mm 内側の安全領域に配置してください。抜き型データは別レイヤーのベクター形式で作成し、カット線・スジ入れ線・穴あけ・糊しろを非印刷の特色(ガイド色)で区別します。
印刷前に白ダミー(無地サンプル)を作るのはなぜですか?
白ダミー(無地サンプル箱)では、印刷色の影響を受けずに内寸・開閉のしやすさ・スジ入れの深さ・糊しろの収まり・実物の収納状態を確認できます。量産印刷後に作り直すよりもはるかに低いコストで構造上の不具合を発見できる重要な工程です。
透明フィルム窓付きの紙箱では何に注意すべきですか?
窓貼り加工では十分な糊しろを確保し、折り線のすぐ近くまで切り抜かないこと、また透明度や耐擦傷性の要件に合ったフィルム素材を選ぶことが重要です。窓の形状は箱面の剛性に影響するため、鋭角すぎる角は破れ防止のために丸みをつけるなどの処理が必要です。
紙箱にはマットPP加工とグロスPP加工のどちらが適していますか?
グロスPP加工は発色を鮮やかに見せ拭き取りやすく、マットPP加工は落ち着いた質感で箔押しとも好相性です。濃色ベタ面には傷防止(アンチスクラッチ)マットPPが有効な場合もあります。ブランドイメージ、使用環境、ご予算のバランスを見て選定します。
箔押し入りの紙箱はどのようにデータを作成すればよいですか?
箔押し部分は単色のベクターデータで別レイヤーに分け、グラデーションや透明効果は使用しないでください。極端に細い線や狭い抜き隙間は箔潰れの原因になります。箔版データはスジ入れ線と照合し、折り目で金属箔が割れないよう配置を調整する必要があります。
質問をさらに17件見る
紙目(繊維の方向)は紙箱にどう影響しますか?
主要な折り線が紙目(流れ目)と平行になるように面付けすると、スジ入れがきれいに決まり、背割れを抑えられます。紙目の向きが逆だと、箱の側面が反りやすくなったり、折り目が開いたり、PPフィルム面にひびが入ったりします。面付け設計では紙目と用紙取り効率の両方を考慮する必要があります。
食品用の紙箱にはどのような要件がありますか?
食品が紙箱に直接触れるのか個包装されているのか、また冷蔵・冷凍・常温や保管期間を事前に明確にする必要があります。用紙・インキ・接着剤・表面加工は実際の用途に合わせて選定すべきであり、すべての印刷用紙が食品直接接触に適しているとは限りません。
折りスジ部分での紙割れ・背割れを防ぐにはどうすればよいですか?
適切な紙目方向の設定、紙厚に合った折り罫(スジ押し刃)の選定、折り線上の高濃度ベタインキの軽減、そして適切なPP加工が有効です。厚紙ほど事前のスジ押しテストが重要になり、量産前にサンプルを何度も開閉して割れがないか評価します。
紙箱に Pantone 特色印刷はできますか?
対応可能です。ブランドカラーを安定させたい場合や CMYK では再現しにくい色域には Pantone 特色が有効です。ただし用紙の地色やグロス・マットPP加工の有無によって見え方が変わるため、色番号・使用用紙・色合わせ基準を指定し、適切な照明下で色校正サンプルをご確認ください。
内寸と外寸はどのように違いますか?
内寸は製品を収める実際の内部空間であり、外寸は組み立て後の外側の仕上がり寸法です。紙厚や折り構造によって両者の数値は異なります。お見積りや抜き型設計の際には、どちらの寸法基準を用いているかを必ず明記してください。
配送用の紙箱にはどのような強度テストが必要ですか?
想定される輸送条件に合わせて、辺圧縮・積み重ね・振動・落下テストを行う必要があります。店頭陳列で美しい化粧箱でも配送時の保護力が十分とは限らないため、必要に応じて中仕切りトレー・緩衝材・外装箱を組み合わせます。
製函用の糊(接着剤)は印刷面に影響しますか?
接着剤は用紙・PPフィルム層・封入作業スピードに適したものを選ぶ必要があります。糊しろ部分にPPフィルムが掛かると接着力が落ちるため、糊抜き設計とし、十分な糊しろ幅を確保するとともに糊のはみ出しや剥がれを防ぐ塗布量管理が重要です。
再生紙を使った紙箱でもきれいに印刷できますか?
可能ですが、再生紙特有の地色や表面の風合いにより、白い塗工紙に比べて印刷色は落ち着いたトーンに仕上がります。紙の質感を活かすデザインにし、厳密な色再現を求める広いベタ面を控えるとともに、テスト刷りでインキの沈み具合を確認することをおすすめします。
小さな紙箱に極細のフォントを使っても大丈夫ですか?
おすすめしません。濃色ベタ背景の上の細い白抜き文字や細字は、見当ズレやインキの広がりで潰れたり欠けたりしやすく、スジ入れ線の近くでは特に顕著です。文字サイズと線幅は印刷方式・用紙・表面加工に合わせる必要があり、法定表示事項は判読性を最優先に設計してください。
紙箱のQRコードはどこに配置すると読み取りやすいですか?
QRコードは平滑な面に配置し、折り線・曲面角・光を反射する箔押し部分・柄物の背景は避けてください。周囲に十分な白フチ(クワイエットゾーン)を確保し、情報量に応じたサイズにします。平面データ上だけでなく、実際に箱を組み立てた状態で読み取りテストを行ってください。
小ロットの紙箱印刷にはどの印刷方式が適していますか?
デジタル印刷は小ロット注文・テスト販売・多品種展開に適しています。オフセット印刷は大ロット・安定したベタ色再現・単価の最適化に向いています。いずれの方式でも型抜きには木型が必要なため、総コストは印刷代・木型代・後加工費を含めて試算する必要があります。
一度作った紙箱の抜き型データは再利用できますか?
寸法・用紙素材・箱構造・加工機が同一で、木型の刃や状態に問題がなければ再利用可能です。印刷デザインのみの変更であれば新しい木型は不要な場合が多いですが、紙厚を変更すると差し込み溝やスジ入れ幅の調整が必要になることがあります。
量産前に何種類のサンプル確認が必要ですか?
最低限、構造確認用の白ダミー(無地サンプル)と、色味や加工が重要な場合は色校正サンプルの確認をおすすめします。複雑な仕様の案件では、PP加工・箔押し・中仕切りトレーまで含めた完成試作品で組み立て工程全体を検証する必要があります。
PP加工後に紙箱が反る原因は何ですか?
主な原因は紙の含水率の偏り、フィルムと接着剤の収縮差、広いベタインキ面、保管環境の温湿度変化などです。適切な坪量の選定、適正温度でのPPラミネート加工、そして型抜き前に紙の湿度を馴染ませる養生工程によって反りを抑えられます。
箱全面にベタ塗りの背景色を敷いてもよいですか?
ベタ刷りの全面背景は強いブランド認知を生みますが、色調・総インキ量・擦れ傷・スジ入れ部分の背割れ(紙割れ)を厳密に管理する必要があります。すべての面をベタで塗りつぶす代わりに、紙本来の風合いや意図的な色面の配置、表面保護加工(PP貼りなど)を組み合わせる方法も有効です。
紙箱の正確なお見積りにはどのような情報が必要ですか?
お見積りには、内寸・実物サンプルまたは製品重量・数量・用紙の種類・箱の形状・印刷色数・PP加工・箔押し・中仕切りの有無・梱包仕様が必要です。構造や寸法が未定の場合、お見積りは概算となります。
紙箱の仕上がりを検品する際の基準は何ですか?
寸法・色調・型抜きやスジ入れの位置・組み立て時の直角精度・糊付け強度・PP加工面の状態・箔押しの細部・商品の収まり具合を照合します。一番上の数個だけを見るのではなく、ロット内の複数箇所から無作為に抜き取って検品してください。